DRY-IN ist das universelle befahrbare Trocknungssystem für Industrie & Landwirtschaft
Das DRY-IN Trocknungssystem trocknet nahezu alle kleinteiligen, fließfähigen Schüttgüter aus Industrie und Landwirtschaft gleichmäßig und präzise.
So funktioniert das System:
-
Befahrbare Trocknungskammer mit Lüftungsboden
-
Vollautomatischer Mischer inklusive Feuchtesensor
-
Effiziente Luftkonditionierung
Anders als herkömmliche Flach- und Satztrockner ohne Mischwerk arbeitet DRY-IN vollautomatisch und flexibel. Damit ist es eine smarte Alternative zu klassischen Trocknungsanlagen.
DRY-IN auf den Punkt:
-
Wärme & Luftführung: Nutzt idealerweise Abwärme (z. B. BHKW-Kühlwasser mit 80–85 °C Vorlauf / 60–65 °C Rücklauf über AL-KO ECO SYS ED 150–1.000 kW sowie Wärmepuffer; alternativ Dieselheizung).Großzügige Luftkanäle (5 m/s) und FU-Motoren senken den Strombedarf deutlich (z. B. 5–25 kW/h bei 30-kW-Gebläse; ca. 18 kW / ca. 3 €/h im Mittel bei 100 m² Maistrocknung). Temperaturen meist 40–70 °C (unter 40 °C für Saatgut/Kräuter, über 70 °C zur Hygienisierung).
-
Homogene Trocknung & Kühlung: Mischschnecken durchwandern das 1,5–2 m hohe Gut, ebnen ein,schließen Schrumpfungshohlräume und verhindern Feuchtestau sowie Hefen/Pilze – z. B. Körnermais präzise auf 14 % (±0,5 %). Danach direktes Abkühlen über das Gebläse ohne separate Lagerbelüftung.
-
Effizienz & Kennzahlen: Gemessen in L(H₂O)/kWh – steigt mit Schüttvolumen im Verhältnis zur Wärme,Dämmung, Dach/Einhausung und gleichmäßigem Befüllen (Richtwerte: ca. 0,8 bei großen Anlagen wie 250 t / 800 kW; 0,6–0,7 bei kleineren/flacheren Kammern; 0,4–0,5 ohne Mischer; Maximum im zeitversetzten Doppelkammersystem). Körnermais-Beispiel: 250 t (36 % auf 14 %, ca. 55 t Wasser) benötigen bei 800 kW und 0,8 L(H₂O)/kWh ca. 68.750 kWh, rund 86 h (ca. 4 Tage inkl. Handling) und ca.200 m² (oder 2 × 100 m²) bei 1,6–1,8 m Füllhöhe; Richtwert 15 m² je 100 kW.
-
Automatisierung & Bau: Vollautomatisch mit Mischer, Feuchtesensor und Luftkonditionierung – kaum Personal nötig, automatische Abschaltung bei Störungen, Meldungen per SMS/E-Mail sowie Anzeige am Display, WLAN oder Netzwerk. Als geschlossener Rahmen mit Wandständern statisch stark und kostensenkend (Sandwichpaneele oder Aluminium-Membran), mit Dach/Wetterschutz gegen Regen,Korrosion, Kleintiere und Winterauskühlung sowie optionaler Abluftfilterung. Im Neubau/Bestand oft nur eine Längswand nötig (ca. 30 cm Tasche), in Bestandsgebäuden per Rampe und Anfahrschutz nachrüstbar – inklusive optionaler Mischernachrüstung.
... höchst effizient
Das Zusammenspiel aus vollautomatischer Luftkonditionierung, gezielter Luftverteilung und intelligentem Mischer sorgt bei DRY-IN für einen präzisen Trocknungsprozess bei deutlich geringeren Betriebskosten.
Minimaler Personalaufwand
-
Vollautomatischer Betrieb: Keine ständige Überwachung vor Ort nötig – nur Befüllen, Entleeren und gelegentliche Stichproben.
-
Fernüberwachung: Statusmeldungen zu Lüftung, Mischer und Substratfeuchte kommen direkt per SMS, E-Mail oder über die Fernwarte.
Niedrige Strom- und Wartungskosten
-
Sparsames Mischwerk: Das Schüttgut bleibt während der Trocknung in der Kammer. Das Mischwerk fährt die Fläche spurweise ab und benötigt lediglich 3 bis 4 kWh – aufwendige Wendeapparaturen entfallen.
-
Geringer Luftwiderstand: Großzügige Luftkanäle und das kontinuierliche Durchmischen lassen die Trocknungsluft mit minimalem Druck und geringem Stromverbrauch durch das Material strömen.
Flexible Wärmenutzung
-
Abwärme optimal nutzen: Idealerweise nutzt DRY-IN vorhandene Abwärme aus Landwirtschaft oder Industrie (z.B. von Biogas-BHKWs) und dient so gleichzeitig als Kühlsystem. In Kombination mit Wärmespeichern arbeitet die Anlage besonders energieeffizient.
-
Konventionelle Alternativen: Bei Bedarf lässt sich die Trocknungsluft auch über klassische Wärmequellen wie Dieselheizungen erwärmen.
... für nahezu alle Schüttgüter von 50 bis 250 t pro Trocknungsintervall
Mit einer Kapazität von 50 bis 250 Tonnen pro Durchgang ist DRY-IN ideal für große Materialmengen – etwa während der Getreideernte. Gleichzeitig bietet das System maximale Flexibilität bei den Materialien:
-
Landwirtschaft: Sämtliche Getreidesorten, Samen, Gräser, Heu, Silage, Stroh, Laub, Holzhackschnitzel,Scheitholz, Pellets und Heuballen.
-
Entsorgung & Recycling: Reststoffe mit bis zu 80 % Feuchte (z. B. Zellulose, Holzschlämme,Recyclingmaterialien und Abfälle) zur Rückführung in den Wertstoffkreislauf.
-
Biogas & Kompost: Separierte Gärreste (zur Weiterverarbeitung als Dünger) sowie der Einsatz des Mischers bei der Kompostherstellung.
-
Industrie: Granulate, Pellets und verschiedene Baustoffe.
...so funktionierts!
Befüllen
So gelingt das Befüllen der Trocknungskammer:
-
Optimale Befüllung: Am besten wird das Schüttgut mit einem Teleskoplader oder einer Bandanlage gleichmäßig eingebracht. Die mittlere Füllhöhe beträgt je nach Luftdurchlässigkeit 1,5 bis 2,5 m (bei Getreide bis zu 4 m,jedoch unwirtschaftlich).
-
Abschluss am Schott: Ist die Kammer bis zur Einfahrt gefüllt, wird das Schott geschlossen und verriegelt.Restmengen dahinter lassen sich über das Schott hinweg einfüllen und bei Bedarf mit der Schaufel glattziehen.
-
Ausgleich beim Mischen: Unebenheiten und Abkipp-Häufchen gleicht der Mischer im laufenden Betrieb automatisch aus – für eine gleichmäßige Durchlüftung.
-
Tipp bei Anhänger oder Kipper: Da sich das Gut damit kaum gleichmäßig verteilen lässt, empfiehlt sich der Zwischenschritt: Material neben der Anlage abkippen und per Radlader einfüllen.
Trocknen
So läuft der Trocknungsprozess ab:
-
Gleichmäßige Belüftung: Rund 40 bis 60 °C warme Luft strömt über einen Seitenkanal in den aufgeständerten Trocknungsboden (ca. 20 cm Höhe) und durchdringt das Material von unten nach oben. Die feuchte Abluft entweicht frei nach oben.
-
Kontinuierliches Mischen: Je nach Substrat dauert der Vorgang ein bis mehrere Tage. Dabei fährt der Mischer das Gut in gleichmäßigen Bahnen mehrfach ab und sorgt für eine homogene Trocknung.
-
Smarte Feuchteregulierung (optional): Ein mitfahrender Feuchtesensor misst den Trocknungsverlauf und steuert gezielt einzelne Luftsegmente im Boden – so werden feuchtere Stellen automatisch ausgeglichen.
-
Automatischer Stopp & Kühlung: Ist der Zielwert erreicht, stoppt die Wärmezufuhr von selbst. Über den integrierten Lüfter lässt sich das Schüttgut anschließend direkt herunterkühlen.
-
Schnelle Entleerung: Zum Schluss wird die Kammer einfach mit dem Radlader geräumt und ist sofort bereit für die nächste Charge.
Trocknen ohne Mischer
Warum Trocknen ohne Mischer an Grenzen stößt:
-
Ungleichmäßige Trocknung: Viele befahrbare Anlagen – und fast alle Container- oder Anhängertrockner – arbeiten ohne Mischer. Das Gut liegt einfach auf dem offenporigen Boden: Unten wird es schnell trocken, oben bleibt es lange feucht.
-
Begrenzte Füllhöhe: Um extreme Unterschiede zu vermeiden, lässt sich die Schütthöhe bei empfindlichem Gut wie Getreide meist nur auf 60 bis 80 cm begrenzen.
-
Hoher Aufwand per Radlader: Für einen halbwegs einheitlichen Feuchtewert muss das Material zwischendurch oft aus- und wieder eingelagert und mit dem Radlader umgeschichtet werden – das kostet Zeit und liefert trotzdem oft nur ein grobes Ergebnis.
-
Verkleben & höhere Stromkosten: Nasse Schichten können verkleben und die Luftströmung blockieren, während der Strombedarf steigt.
-
Risiko bei der Lagerung: Ohne saubere, gleichmäßige Trocknung steigt – besonders bei Getreide – das Risiko,dass sich während der Lagerung Pilze und Hefen bilden.
Trocknen mit Mischer
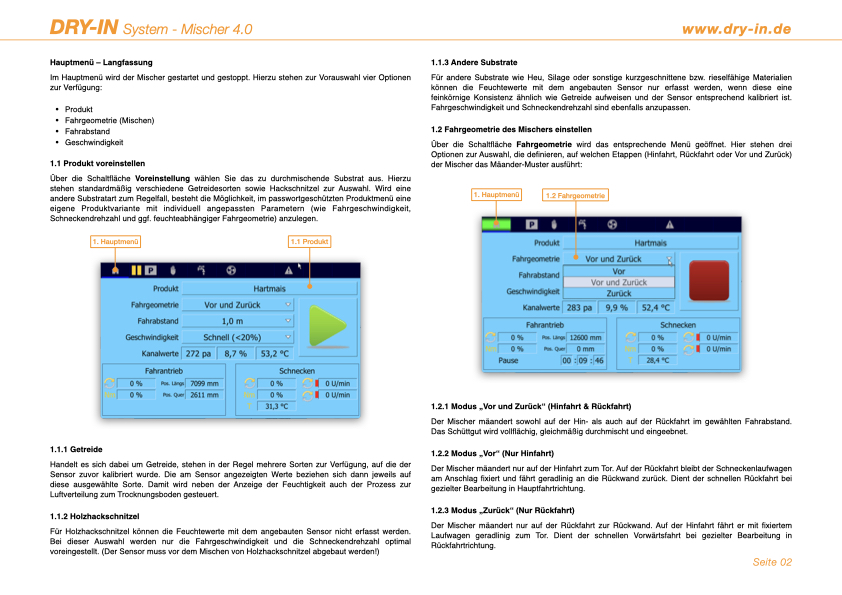
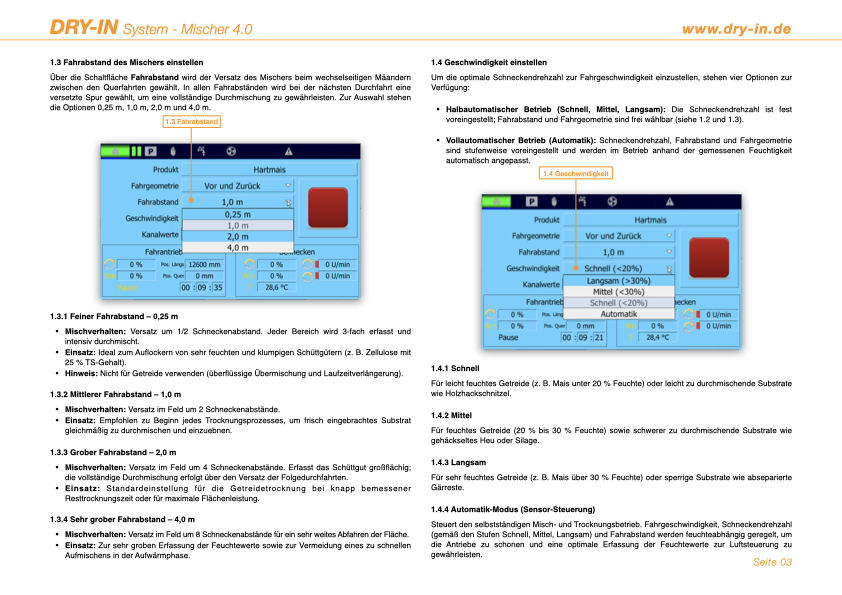
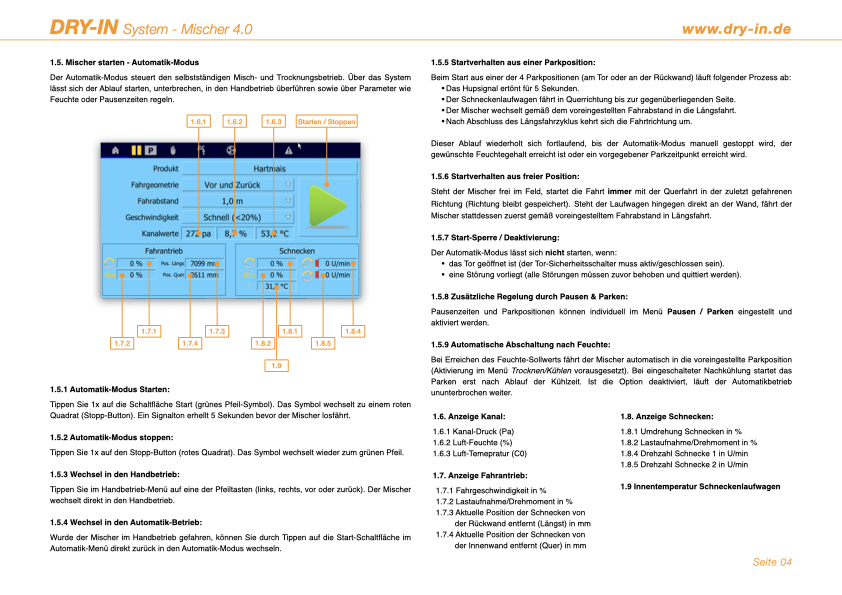
Der Mischer: „Herz und Gehirn“ von DRY-IN
Ohne Mischer keine gleichmäßige Trocknung. Er sorgt im gesamten Trocknungsprozess für stabile Bedingungen:
-
Homogenes Ergebnis: Vermengt trockene und nasse Schichten, ebnet grob eingefülltes Gut ein und löst Hohlräume sowie Verklumpungen.
-
Flächendeckende Bahnen: Die Mischerschnecken mäandern in feinen oder groben Abständen durch die Kammer,sodass jede Stelle regelmäßig erreicht wird.
-
Angepasst an jedes Material: Die Fahrgeschwindigkeit des quer- und längsfahrenden Laufwagens lässt sich auf das Fließverhalten abstimmen – von fließfähigem Getreide und Holzhackschnitzeln bis hin zu zäheren Stoffen wie Zellulose, Gärresten oder Gräsern.
-
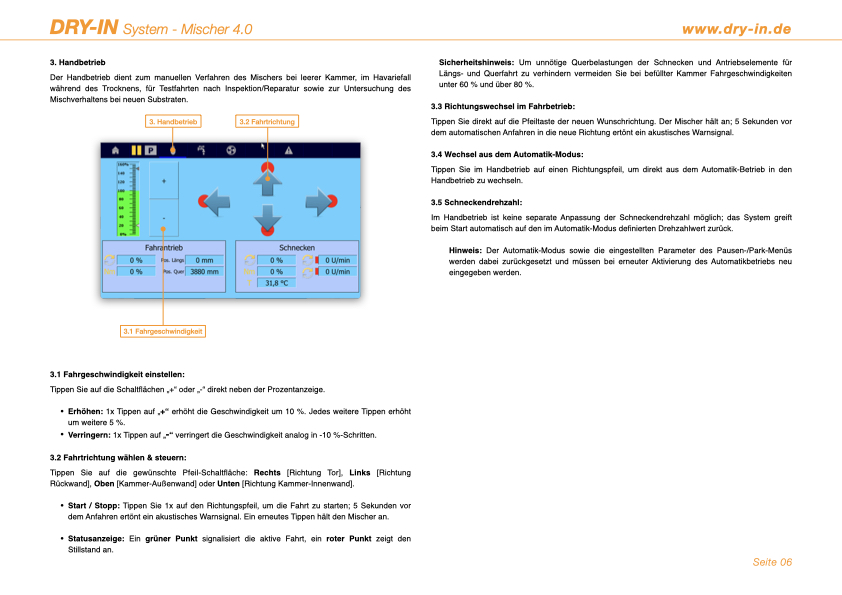
Flexible Steuerung: Start-, Stopp- und Pausenzeiten, Durchgangszahl sowie Parkmanagement sind frei einstellbar.In einer 100-m²-Kammer dauert ein voller Durchlauf etwa 4 bis 6 Stunden – ohne dauerhafte personelle Überwachung über die oft mehrtägige Laufzeit.
Feuchtemessung
Gezielte Feuchtemessung & automatische Zonenregelung
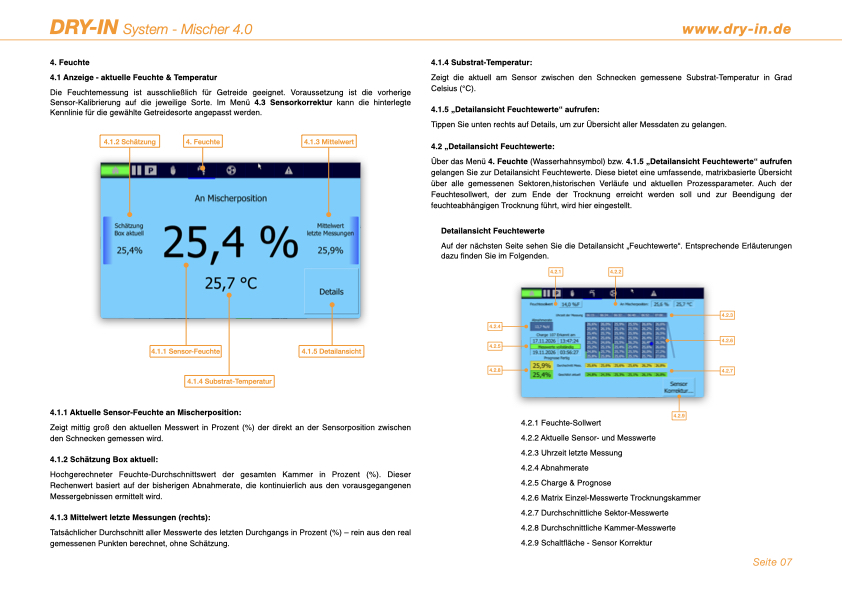
Zwischen den Mischerschnecken sitzt ein kapazitiver Feuchtesensor, der die innere Produktfeuchte laufend erfasst und den Trocknungsprozess aktiv steuert:
-
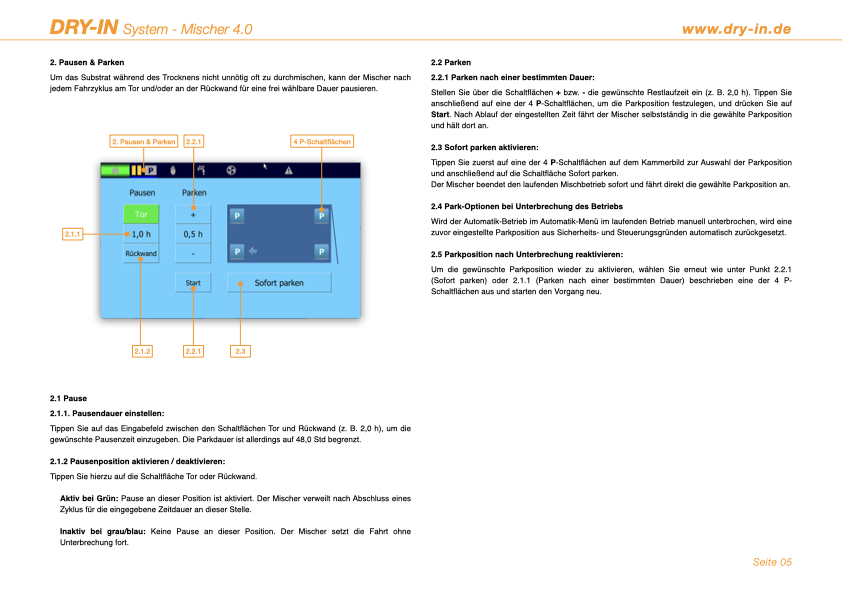
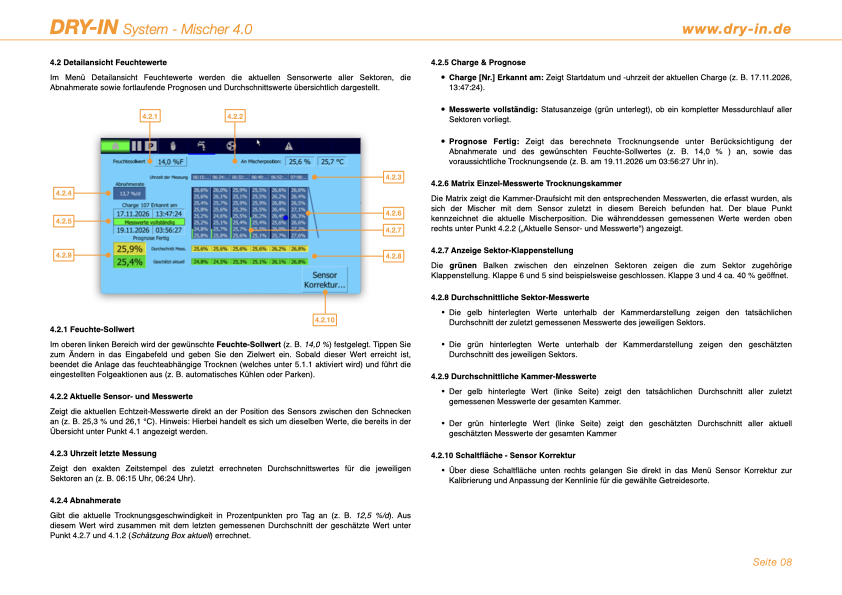
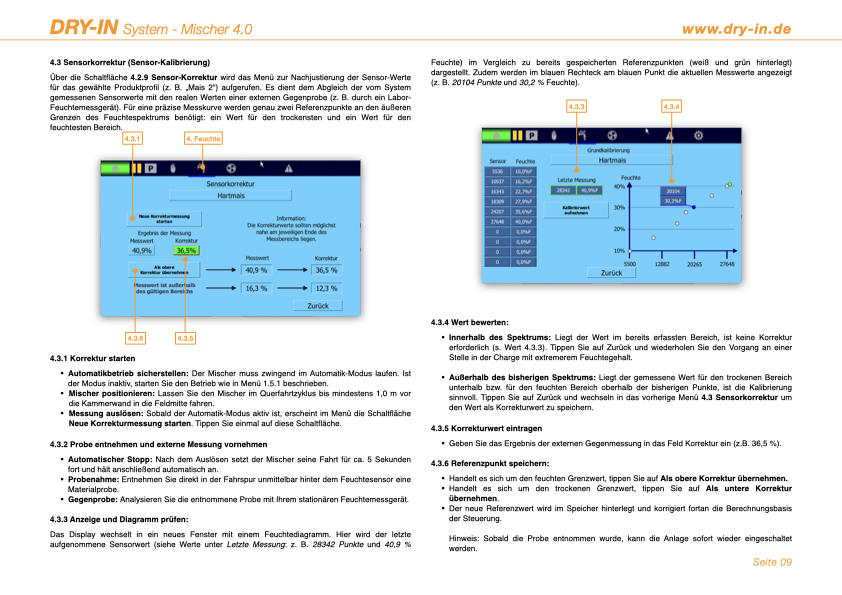
Messfelder statt Blindflug: Die Kammer ist in zweidimensionale Messfelder unterteilt – passend zu den getrennten Luftsegmenten im Boden. Bei jeder Durchfahrt entsteht pro Feld ein Mittelwert, aus dem sich der Gesamtwert für die Charge berechnet.
-
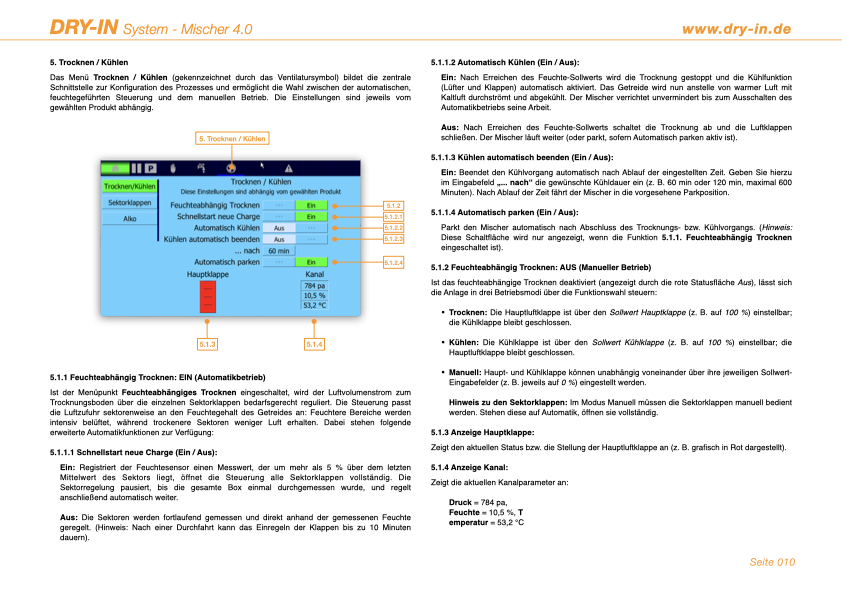
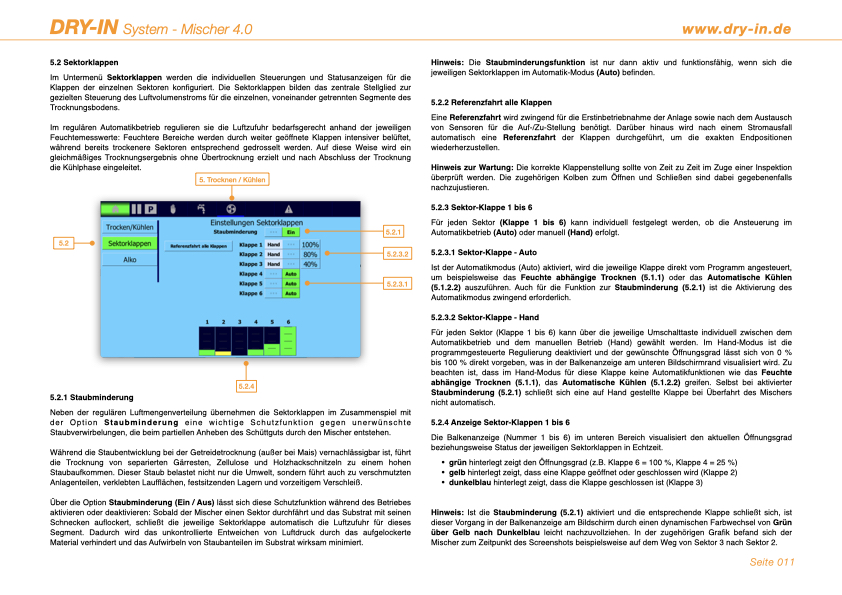
Luftklappen steuern nach Bedarf: Weicht ein Bereich ab, regelt die zuständige Luftklappe die Luftmenge automatisch hoch oder herunter. So trocknen feuchtere Zonen schneller und trockenere Bereiche werden geschont.
-
Weniger Verlust, mehr Sicherheit: Ist der Zielwert überall erreicht, schließen die Luftklappen nacheinander und die Kühlung kann starten. Das vermeidet Übertrocknung (und damit Gewichts- bzw. Ertragsverluste bei Getreide) und verhindert „feuchte Nester“ – ein wichtiger Schutz vor Schimmel im Lager.
-
Übersicht, Fernzugriff & Historie: Display-Grafik mit Raumansicht, Gesamtmittelwert und Restzeitprognose; bei vorhandenem Fernwartemodul Versand per SMS oder E-Mail sowie Datenspeicherung für spätere Analysen.
-
Kalibrierbar für wechselnde Produkte: Setzt eine weitgehend homogene Struktur voraus (wie bei Getreide), lässt sich für verschiedene Materialien kalibrieren und per Datenbank abrufen – mit einer Genauigkeit von ca. 0,5 bis 1 % Abweichung vom Istwert.
Überwachung & Störmeldungen
Zuverlässige Fehlererkennung & wartungsfreundliche Technik
Das Überwachungssystem des Mischers schützt Anlage und Material – je nach Bedarf in den Varianten BASIC, ECO oder PREMIUM:
-
Schutz vor Überlast & Schäden: Sensoren überwachen Schneckendrehbewegung und Fahrweg; Überlasten werden über Drehmomentberechnung oder Stromaufnahme erkannt. Bei Störungen schaltet der Mischer automatisch ab – so sind Folgeschäden an der Anlage ausgeschlossen.
-
Sofortige Meldung & klare Diagnose: Störungen lösen vor Ort ein optisches und akustisches Signal aus und gehen parallel per SMS oder E-Mail ans Smartphone. Konkrete Hinweise (z. B. Überlast, Schieflauf oder Ketten-,Kabel- bzw. Schneckenbruch) machen die Fehlersuche schnell und gezielt.
-
Sicherheit am Schott: Öffnet jemand das Schott während des Betriebs unbefugt, stoppt ein Rollhebelschalter den Mischer sofort und löst eine Störungsmeldung aus.
-
Einfache Wartung: Betriebsstunden und Wartungsintervalle werden erfasst. Verschleißteile wie Schnecken,Zahnräder oder Ketten sind so verbaut, dass der Betreiber sie unkompliziert selbst pflegen und tauschen kann.
Staubentwicklung beachten!
Staub vermeiden & Bauteile schützen
Beim Durchmischen hebt der Mischer das Schüttgut stellenweise an – Luftdruck kann aus dem Boden entweichen und Staub aufwirbeln:
-
Folgen für Technik & Umwelt: Ablagerungen an der Anlage können Laufflächen verkleben und Lager zusetzen.Das sorgt für schnelleren Verschleiß, mehr Wartungsaufwand und höhere Staubemissionen.
-
Unterschiede je nach Material: Bei Getreide ist die Staubentwicklung meist gering und unkritisch. Anders sieht es bei separierten Gärresten, Zellulose oder Holzhackschnitzeln aus, bei denen deutlich mehr Staub entsteht.
-
Optionale Segment-Abschaltung: Lässt sich der Lüftungsboden in getrennte Zonen unterteilen, schließen automatisch gesteuerte Luftklappen die Luftzufuhr genau dort, wo der Mischer gerade arbeitet. So entweicht weniger Druck und die Staubbelastung sinkt.
Entleeren
So funktioniert das Entleeren der Kammer:
-
Druck abfangen & entriegeln: Den Schott-Rahmen mit dem Radlader gegen den inneren Druck an den Anschlag drücken und halten, sodass sich die Verriegelung sicher von Hand lösen lässt.
-
Kontrolliert öffnen: Langsam rückwärtsfahren, damit das Schott sanft öffnet, der Druck entweicht und das Schüttgut bis zu 2 m herausfließen kann.
-
Freie Fahrt für den Radlader: Anschließend das Schott ganz von Hand aufschwenken und die Kammer schrittweise mit dem Radlader entleeren.
Reinigen
Schnelle Grobreinigung unter dem Trocknungsboden
-
Optionale Reinigungsklappen: Bei freistehenden Kammern lassen sich gegenüber den Einblasöffnungen Reinigungsklappen vorsehen.
-
Kein Ausbau nötig: Staub und Bruchkorn unter dem Boden können zwischendurch ausgeblasen werden – ganz ohne Demontage der Lüftungspaneele.
-
Bessere Luftströmung: Der integrierte Lüfter bläst Ablagerungen gezielt heraus und hält die Luftverteilung zuverlässig frei.
Systembaukasten
Modulares Baukastensystem für flexible Flächen & Einbausituationen
DRY-IN lässt sich passgenau auf Platzangebot und Wärmequelle abstimmen – bis zu einer Bodenfläche von 10 × 30 m:
-
Aufbau & Varianten: Befahrbare Kammer mit Trocknungsboden, Wänden, Schott, Wärmetauscher mit Luftkanal und integriertem Mischwerk. Erhältlich mit oder ohne Dach, freistehend oder in bestehende Gebäude integriert – auch als Mehrfachanlage nebeneinander.
-
Passende Dimensionen: Die Größe orientiert sich an Wärmemenge und Trocknungsdauer; gängig sind 5–6 m Breite und 10–18 m Länge.
-
Schnelle Montage & Anpassbarkeit: Vorproduzierte Module ermöglichen einen Aufbau in wenigen Tagen sowie spätere Erweiterungen, Umbauten oder Umsetzungen.
-
Fundament & Zufahrt: Bauseits genügt eine ebene, tragfähige Bodenplatte. Für ebenerdiges Befahren sitzt der Boden in einer Aussparung; im Bestand lässt sich eine Rampe nutzen, die auch als Trocknungsboden dienen kann.
-
Luftführung & Leitzentrale: Ein zentraler Luftkonditionierer leitet die Warmluft seitlich (große Kammern) oder von hinten (kleinere Kammern) in den Boden. Die Mischersteuerung fungiert dabei als zentrale Leitstelle.
Befahrbarer Trocknungsboden
Robuster, befahrbarer Trocknungsboden mit integriertem Rammschutz
Der Trocknungsboden kombiniert hohe Tragkraft mit feiner Luftführung und leichter Reinigung:
-
Hohe Belastbarkeit: Befahrbar mit 5 t statischer und 8 t dynamischer Radlast – auf Wunsch auch auf 8 t verstärkt oder für 3 t ausgelegt.
-
Feine Schlitzung auch für Raps: Das 3 mm starke Lüftungsblech mit 1–2 mm schmalen Schlitzen hält selbst kleinste Körner sicher zurück.
-
Geschützte, herausnehmbare Paneele: Mit einem Rost zu 60 cm × 3 m großen Modulen verschweißt, liegen die Paneele geschützt zwischen den oberen Trägern (kein Kontakt mit der Radladerschaufel) und lassen sich zur Reinigung leicht entnehmen.
-
Stabile Stahl-Unterkonstruktion: Schafft den erforderlichen Hohlraum für eine gleichmäßige Unterlüftung.
-
Umlaufender Anfahrschutz: Ein 30 cm hoher Stahl-Anfahrschutz schützt Wände und Stützen zuverlässig beim Räumen mit dem Radlader.
Wandsysteme
Selbsttragendes Wandsystem ohne aufwendige Fundamente
Das Wandsystem verbindet hohe Stabilität mit schneller Montage und optimaler Luftführung:
-
Stabile Stahl-Beton- oder Vollstahl-Bauweise: Stahlständer sind biegesteif mit der Boden-Unterkonstruktion gekoppelt und wahlweise mit Beton- oder Stahlwandelementen gefüllt – lieferbar bis 3 m Wandhöhe über dem Trocknungsboden.
-
Reibungsarme Luftzufuhr: Da die Wandelemente bis zur Oberkante des Trocknungsbodens aufgeständert sind,entsteht eine großzügige Einströmöffnung in den darunterliegenden Lufthohlraum.
-
Keine Köcherfundamente nötig: Weil die Wände selbsttragend auf der Bodenkonstruktion stehen, entfällt eine biegesteife Verankerung in der Bodenplatte. Das spart Bauaufwand und macht den Standort flexibel.
-
Kurze Montagezeit: Dank kompletter Vorfertigung von Stahlständern und Wandelementen steht die Konstruktion vor Ort in kurzer Zeit.
Beton-Wandsystem
Beton-Wandsystem: Robust, schädlingsdicht & kostengünstig im Bestand
-
Einfache Montage & geschlossene Fugen: Vorgefertigte Betonelemente werden von oben zwischen die Wandständer eingeschoben. Durch das Ausgießen der Montagefuge mit Mörtel entstehen keine Hohlräume oder Nistplätze für Schädlinge.
-
Stärken im Einsatz: Besonders geeignet für die Integration in bestehende Betongebäude – zudem oft günstiger als Stahlwände und unempfindlicher beim Anstoßen mit dem Radlader.
-
Nachteile im Blick: Gegenüber Stahlwänden fallen die Wärmedämmung schlechter und die Montagezeiten länger aus.
Stahl-Wandsystem
Stahl-Wandsystem: Leicht, geschützt & dämmstark
-
Aufgeschraubt statt eingeschoben: Größere, leichtere Paneele bis zu 6 m Länge lassen sich vorfertigen und einfach anschrauben.
-
Robuste Ausführung & Oberflächen: Geschweißt aus Rechteckrohren – optional gedämmt, feuerverzinkt oder mit einer Beschichtung gemäß Q- und S-Anforderungen.
-
Integrierter Anfahrschutz & geschützte Führung: Unten schützt eine dichtere Rohrlage als Rammschutz; oben deckt eine nach außen versetzte Blechkantung die Mischer-Führungsschiene ab und schützt sie vor Anprall.
-
Geringe Wärmeverluste & weniger Kondensat: Bei freistehenden Kammern sinken die Wärmeverluste deutlich gegenüber Beton – für einen höheren Wirkungsgrad und weniger Risiko für Kondenswasser, Schimmel oder Fäulnis.
-
Leichte Reinigung: Rückstände verschiedener Materialien lassen sich sauberer und restloser beseitigen als auf Betonflächen.
Schott
Schott als vierte Kammerwand: Höhere Füllstände, besseres Ergebnis
Für befahrbare Trocknungsböden empfehlen wir die Kombination aus Mischer und Schott:
-
Gleichmäßiger Füllstand & Schutz vor Auslaufen: Das Schott schließt die Kammer wie eine vierte Wand ab,hält den Füllstand konstant und verhindert beim Durchmischen, dass Material herausrieselt.
-
Höhere Füllhöhe, kompaktere Kammer: Durch Mischer und Schott sind doppelte bis dreifache Füllhöhen möglich – die Kammer selbst kann dadurch deutlich kompakter geplant werden. Die Kosten heben sich auf,während Trocknungsgleichmäßigkeit und Wirkungsgrad steigen und die Betriebskosten sinken.
-
Geringer Personalaufwand: Der Mischbetrieb läuft weitgehend automatisiert und hält den Arbeitsaufwand vor Ort klein.
-
Robuste Schott-Konstruktion: Ein- oder zweiflügelige Schwenkrahmen mit gedämmter Füllung,Schwerlastbändern an der Wandseite und Schwerlastrollen auf der Bodenplatte; zweifache Verriegelung von Hand.
-
Kontrolliertes Öffnen: Mit dem Radlader gegen den Innendruck halten, manuell entriegeln, langsam zurücksetzen – so baut sich der Druck ab und das Substrat kann sicher auslaufen.
Dach & Abluft
Dachkonstruktion & Wetterschutz: Mehr Effizienz und Schutz für die Anlage
Auch wenn die Trocknung mit oder ohne Dach grundsätzlich gleich abläuft, bringt eine Dachlösung klare bauliche und betriebliche Vorteile:
-
Statischer Vorteil & geringere Kosten: Bei freistehenden Kammern bilden Dachunterkonstruktion und biegesteif angeschlossene Wandständer einen geschlossenen Rahmen. Dieser nimmt horizontale Schüttgutlasten mit auf – Materialquerschnitte und Kosten sinken.
-
Flexible Dachhaut: Ausführung wie im Hallenbau mit Sandwichpaneelen oder als frei hängende Aluminium-Membran.
-
Schutz vor Feuchte, Rost & Tieren: Verhindert Wiederbefeuchtung, Korrosion an Bauteilen sowie das Eindringen von Regenwasser in den Hohlraum unter dem Boden (und damit die Vermehrung von Kleintieren).
-
Besserer Winter-Wirkungsgrad: Dämmt den Luftraum über dem Schüttgut und hält die Wärme effizienter in der Kammer.
-
Gezielte Abluft & Emissionsschutz: Bei integrierten Anlagen bleibt die wetterabgewandte Seite für den Abluftaustritt offen; ein Dachüberstand schützt vor Starkregen, seitlich lassen sich Wetterschutzlamellen ergänzen.Für geschlossene Systeme mit Abluftfilterung kann die Anlage komplett nach außen abgedichtet werden.
Luftkonditionierung
Effiziente Luftführung & flexible Wärmenutzung
Großzügige Luftwege und intelligente Regelung halten den Energiebedarf niedrig – bei voller Freiheit bei der Wärmequelle:
-
Reibungsarme Luftverteilung: Ein groß dimensionierter Luftverteilkanal und eine großflächige Einströmung in den Trocknungsboden reduzieren Druckverluste und sparen Strom.
-
Geringer Strombedarf durch FU-Steuerung: Ein 30-kW-Gebläse (bei 400 Pa Kanaldruck und 600 kWAbwärmenutzung) benötigt je nach Wetterlage – also Temperatur und Luftfeuchte – nur etwa 5 bis 25 kW pro Stunde. Frequenzumrichtergesteuerte Motoren drosseln den Verbrauch auf das Nötigste.
-
Abwärme als idealer Wärmelieferant: Besonders wirtschaftlich arbeitet das System mit Abwärme aus Landwirtschaft oder Industrie – etwa aus BHKW-Kühlwasser an Biogasanlagen, wobei die Anlage gleichzeitig als „Kühlsystem“ dient.
-
Luftkonditionierung & Speicher: Bereitstellung bedarfsgerecht über AL-KO ECO SYS Luftkonditionierer (150–1.200 kW); mit Wärmespeicher und übergeordneter Regelung lässt sich die Wärmeabnahme weiter optimieren.
-
Konventionelle Alternativen möglich: Wo keine Abwärme zur Verfügung steht, lassen sich auch konventionelle Wärmequellen wie Dieselheizungen einbinden.
AL-KO ECO SYS ED 150, 250, 370, 650, 800 und 1000 KW
AL-KO ECO SYS Luftkonditionierer: Bewährt für Abwärme & Getreidetrocknung
Seit 2012 vertreibt die rapien & flietner engineering GmbH als Partner in den neuen Bundesländern die AL-KO ECO SYS ED-Baureihe (150, 250, 370, 650, 800 und 1.000 kW):
-
Speziell für Trocknung & große Anlagen: Entwickelt u. a. für die Getreidetrocknung und befahrbare Kammern – mit leistungsstarken Lüftern. Der ED 800/1000 wurde eigens für große befahrbare Anlagen ausgelegt und liefert über seine großvolumige Bauweise hohe Luftmengen bei geringen Stromkosten (ähnlich den Modellen 150–650 kW).
-
Nachhaltige Warmluft aus Abwärme: Kompakte Stellfläche, solide Ausführung und unkomplizierte Bedienung – ideal zur Nutzung von Abwärme.
-
Smarte Einbindung & Kühlfunktion: Auf Wunsch an die zentrale Mischersteuerung gekoppelt, um Trocknung,Wärmenetz und Pufferspeicher optimal abzustimmen; nach dem Trocknen auch kurzzeitig als Kühlgebläse nutzbar.
-
Wartungsarm im Betrieb: Läuft im Alltag zuverlässig und wartungsarm; nur die Luftfilter sind je nach Staubaufkommen turnusmäßig zu wechseln. (Kleiner Praxis-Hinweis mit Augenzwinkern: Wer am Frostschutz spart, riskiert bei Frost Schäden am Wärmetauscher – dafür gibt es noch keine Technik gegen den „menschlichen Faktor“.)
Luftverteilkanal
Warmluftführung, Wärmequelle & Kanalauslegung
-
Gezielte Luftführung: Die Warmluft gelangt über einen seitlichen oder zwischen zwei Kammern mittig liegenden Luftverteilkanal in den Trocknungsboden.
-
Wärmequelle & Temperaturen: Genutzt wird meist BHKW-Abwärme aus Biogasanlagen; ein AL-KO ECO SYS Wärmetauscher überträgt die Wärme auf die Luft. Standardmäßig liegen die Temperaturen bei 40 bis 60 °C – zur Hygienisierung sind auch über 70 °C möglich.
-
Auslegung nach Strömungstechnik: Der Kanalquerschnitt richtet sich nach der maximalen Luftmenge und einer Luftgeschwindigkeit von 5 m/s. Daraus leitet sich wiederum die gesamte Öffnungsfläche zum Trocknungsboden ab.
Einbindung Wärmepuffer
Wärmepuffer & gezielte Wärmedosierung für maximale Effizienz
-
Schonende Einbindung ins Gesamtsystem: Mit einem Wärmepuffer – typisch für flexibilisierte Biogasanlagen mit durchdachtem Abwärmekonzept – wird die Wärmeabnahme genau dosiert und vermeidet unnötigen Energieverbrauch.
-
Optimaler Wärmeverlauf: Den besten Wirkungsgrad erreicht das System, wenn zu Beginn viel Wärme eingebracht und gegen Ende des Trocknungsprozesses gezielt reduziert wird.
-
Präzises Trocknungsende: Durch die Steuerung der gesamten zugeführten Wärmemenge lässt sich der Abschluss der Trocknung exakt ansteuern.
Trocknungsprinzip
Homogene Trocknung, präzise Feuchte & schnelles Kühlen
Warmluft strömt von unten durch das rund 1,5–2 m hohe Substratbett und nimmt die Feuchtigkeit auf dem Weg nach oben auf:
-
Gleichmäßige Durchströmung durch Mischschnecken: Regelmäßiges Durchwandern und Vermischen ebnet ungleichmäßige Schüttungen ein und schließt Schrumpfungshohlräume, durch die sonst Trocknungsluft entweichen würde.
-
Kein Feuchtestau & kein Verderb: Im Gegensatz zu herkömmlichen Satztrocknern mit übertrockneten unteren und feuchten oberen Schichten entsteht ein homogenes Ergebnis – Auskeimen sowie Hefe- oder Pilzbefall werden vermieden.
-
Präzise Zielwerte: Getrocknet und gemischt wird bis zur gewünschten Restfeuchte – etwa bei Getreide auf 14 % mit einer Genauigkeit von ±0,5 %.
-
Flexible Temperaturen & Kühlung inklusive: Üblich sind 50–70 °C, für empfindliches Saatgut oder Kräuter auch unter 40 °C. Anschließend kühlt das vorhandene Gebläse den Kammerinhalt zügig ab, sodass eine gesonderte Lagerbelüftung entfällt.
Wirkungsgrad
Wirkungsgrad & Kennzahlen: Was die Effizienz der Trocknung bestimmt
Der Wirkungsgrad – gemessen in L(H₂O)/kWh (verdampftes Wasser in Litern pro eingesetzte Wärmeeinheit) – gibt Aufschluss über die Effizienz und hilft bei der Abschätzung der Trocknungsdauer:
-
Verhältnis von Volumen zu Wärme: Je größer das Schüttvolumen im Verhältnis zur eingebrachten Wärme ist,desto höher fällt der Wirkungsgrad aus.
-
Große Anlagen: Bei z. B. 250 t Schüttgut und 800 kW thermischer Leistung liegt der Richtwert bei ca. 0,8 L(H₂O)/kWh.
-
Kleinere Anlagen: Bei z. B. 25–50 m² Fläche oder einer geringen Schütthöhe von 1,0–1,2 m liegt der Richtwert bei ca. 0,6–0,7 L(H₂O)/kWh.
-
Ohne Mischer: Liegt typischerweise bei ca. 0,4–0,5 L(H₂O)/kWh.
-
Weitere Effizienzhebel: Gedämmte Wände, Dach oder Einhausung mindern Auskühlung bei Kälte und Wind; eine gleichmäßige Befüllung verbessert die Durchströmung von Beginn an.
-
Top-Wert im Doppelkammersystem: Bei zeitversetzter Befüllung erhält die feuchtere Kammer mehr und die trockenere Kammer weniger Luftanteil – für eine optimale Abluftsättigung und den höchsten Gesamtwirkungsgrad.
Trocknungsleistung
Trocknungsleistung & Auslegung: Praxisbeispiel Körnermais
Die Trocknungsleistung in t/h (verdampftes Wasser pro Stunde) richtet sich nach Schüttgut, Wirkungsgrad und Wetterbedingungen – daraus und aus der Ziel-Verweilzeit ergibt sich die passende Kammergröße:
-
Grundprinzip: Größere Kammern mit längeren Verweilzeiten erhöhen die Durchsatzleistung; umgekehrt halbiert sich bei gleicher Wärmeleistung und halber Kammerfläche die Trocknungsdauer (bei doppelter Leistung).
-
Rechenbeispiel Körnermais (250 t): Von 36 % Feuchte (90 t Wasser) auf 14 % Feuchte (35 t Wasser) müssen rund 55 t Wasser entzogen werden. Bei 800 kW thermischer Leistung und
sind ca. 68.750 kWh nötig – das sind rund 86 h (3,5 Tage) bzw. 0,64 t/h Wasserverdampfung (bei 2,95 t/h Feuchtmais).Mit Be- und Entladen liegt der Zyklus bei ca. 4 Tagen.
-
Flächenbedarf & Richtwert: Benötigt werden ca. 200 m² (oder 2 × 100 m²) bei 1,6–1,8 m Füllhöhe. Als Faustregel für Körnermais gelten 15 m² Kammerfläche pro 100 kW thermischer Leistung.
Trocknungstemperatur
Temperaturbereiche & Regelung im Wärmenetz
-
Optimale Wärmetauscher-Kennwerte: Bei Biogas-Abwärme liegt der beste Wirkungsgrad am Wärmetauscher bei 80–85 °C Vorlauf und 60–65 °C Rücklauf – daraus ergeben sich je nach Außentemperatur Trocknungslufttemperaturen von ca. 45–66 °C.
-
Flexible Anpassung ans Produkt: Bei Bedarf lässt sich die Temperatur auf 40 °C senken (z. B. für Saatgut) oder zur Hygienisierung auf 70 °C steigern.
-
Stabiles Wärmenetz: Damit bei konstanter Abwärmemenge im Wärmenetz alles im Gleichgewicht bleibt, wird die Luftrate angepasst oder durch Beimischung von Warm- bzw. Kaltwasser ausgeglichen.
Stromverbrauch
Strombedarf & Betriebskosten im Praxisbeispiel
Für eine Maistrocknungsanlage mit 100 m² Bodenfläche, 400 kW thermischer Leistung und 1,6–1,8 m Füllhöhe fallen die laufenden Stromkosten überschaubar aus:
-
Lüfter: Im Jahresmittel ca. 10–15 kW elektrische Leistung.
-
Mischer: Im Jahresmittel ca. 2–3 kW elektrische Leistung.
-
Gesamt & Zusatzaufwand: Maximal ca. 18 kW im Mittel – das entspricht rund 3 € pro Stunde. Abgesehen vom Be- und Entladen entstehen keine weiteren Energiekosten.
Personalkosten
Automatisierter Betrieb & Fernüberwachung mit DRY-IN
Weil Mischer, Feuchtesensor und Luftkonditionierung vollautomatisch ineinandergreifen, läuft der Trocknungsprozess weitgehend selbstständig:
-
Geringer Personalaufwand: Keine Dauerüberwachung nötig – gefragt sind vor allem Be- und Entladen sowie gelegentliche Sichtkontrollen inklusive Stichproben.
-
Automatische Abschaltung & Alarmierung: Bei Störungen an Mischer oder Lüfter fährt das System sicher herunter und benachrichtigt das Team per SMS oder E-Mail.
-
Benachrichtigungen & Fernzugriff: Je nach Softwarepaket werden Verlaufsdaten per SMS oder E-Mail gesendet; alle Werte sind am Anlagendisplay sichtbar und per WLAN oder Netzwerk über Smartphone oder Leitstelle abrufbar.
Mischerkosten
Automatisierter Betrieb & Fernüberwachung mit DRY-IN
Weil Mischer, Feuchtesensor und Luftkonditionierung vollautomatisch ineinandergreifen, läuft der Trocknungsprozess weitgehend selbstständig:
-
Geringer Personalaufwand: Keine Dauerüberwachung nötig – gefragt sind vor allem Be- und Entladen sowie gelegentliche Sichtkontrollen inklusive Stichproben.
-
Automatische Abschaltung & Alarmierung: Bei Störungen an Mischer oder Lüfter fährt das System sicher herunter und benachrichtigt das Team per SMS oder E-Mail.
-
Benachrichtigungen & Fernzugriff: Je nach Softwarepaket werden Verlaufsdaten per SMS oder E-Mail gesendet; alle Werte sind am Anlagendisplay sichtbar und per WLAN oder Netzwerk über Smartphone oder Leitstelle abrufbar.
Neue Anlagen
Integration in bestehende oder neue Gebäude
-
Wenig eigene Wandkonstruktion nötig: Beim Einbau in einen bestehenden oder neu errichteten Gebäudekomplex genügt eine längsseitige Systemwand für den angrenzenden Luftkanal und das vorderseitige Schott.
-
Bauseitige Ergänzung: Die zweite Seitenwand sowie die Rückwand stellt der Bauherr bauseits.
-
Ebenerdiges Einfahren: Der Trocknungsboden wird in eine ca. 30 cm tiefe Bodentasche eingelassen.
Bauen im Bestand
Nachträgliche Integration in bestehende Hallen
-
Einfache Nachrüstung im Bestand: DRY-IN lässt sich unkompliziert in vorhandene Hallen einbauen.
-
Zufahrt über Rampe: Befahren wird der Trocknungsboden über eine Rampe – auf Wunsch direkt als Teil des Trocknungsbodens ausgebildet.
-
Flexible Luftzufuhr: Je nach Hallensituation strömt die Trocknungsluft seitlich oder unterhalb der Rückwand ein.
-
Geschützte Anschlüsse & Mischer-Option: Anschlüsse an bestehende Wände erhalten denselben Anfahrschutz wie bei Neuanlagen; ein Mischer lässt sich grundsätzlich nachrüsten.